Linka na výrobu fermentácie jogurtov Factory
-- Stabilný a spoľahlivý výrobca --
Prehľad produktov
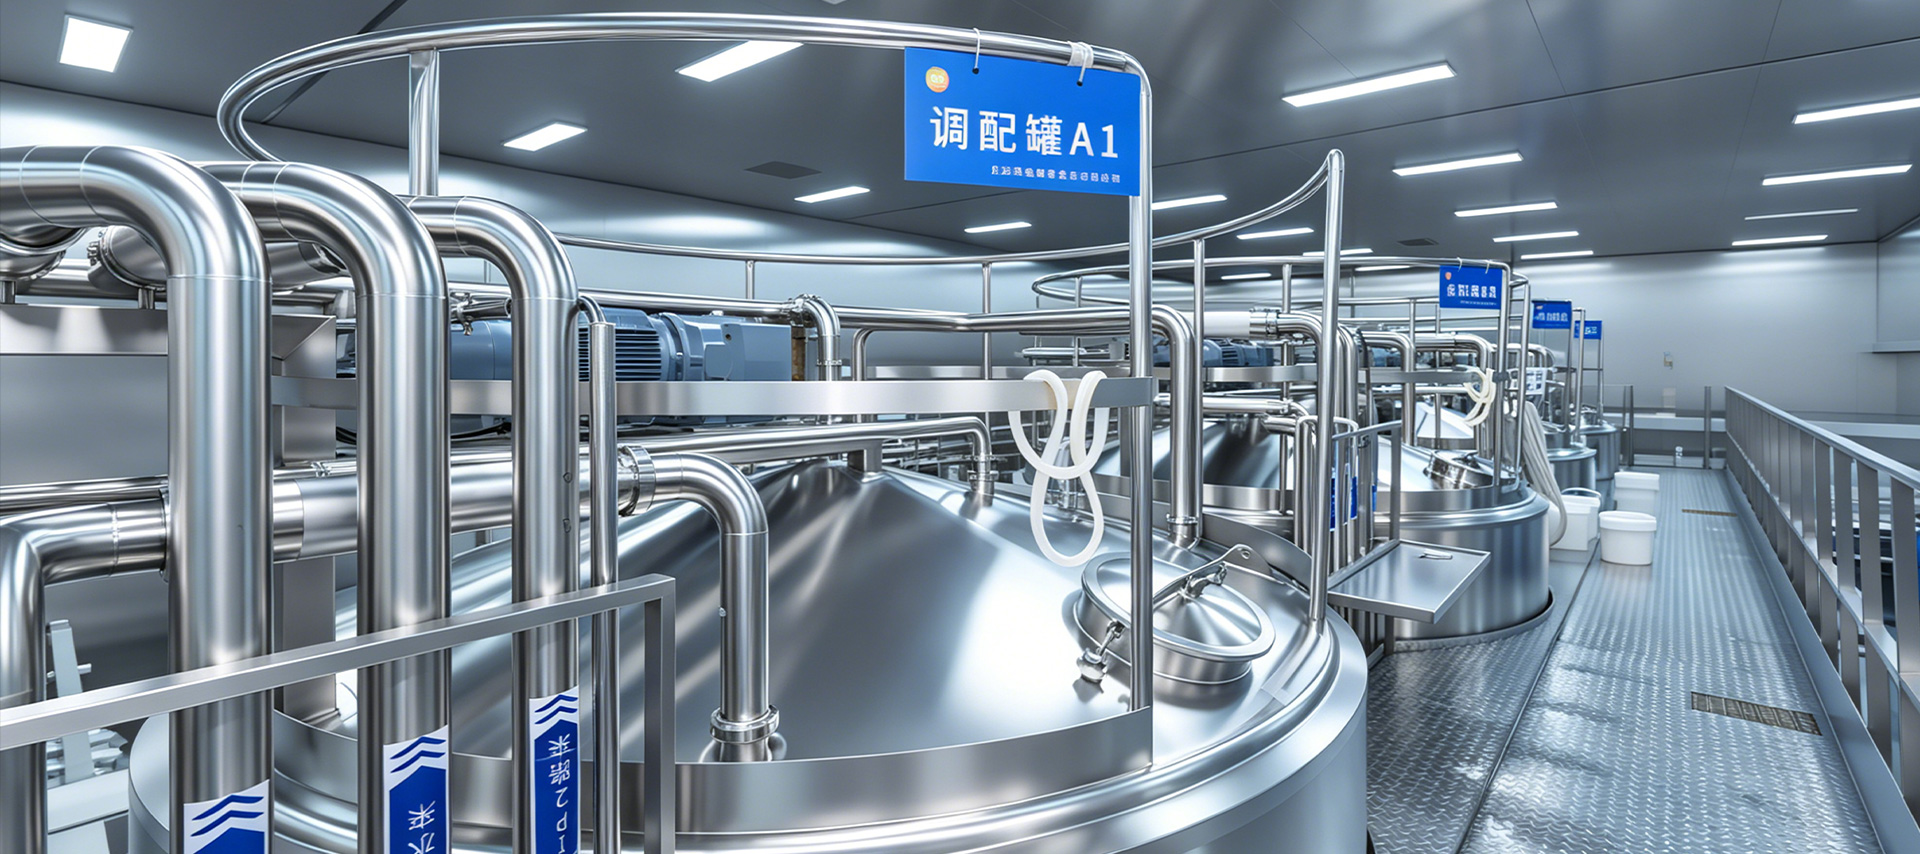
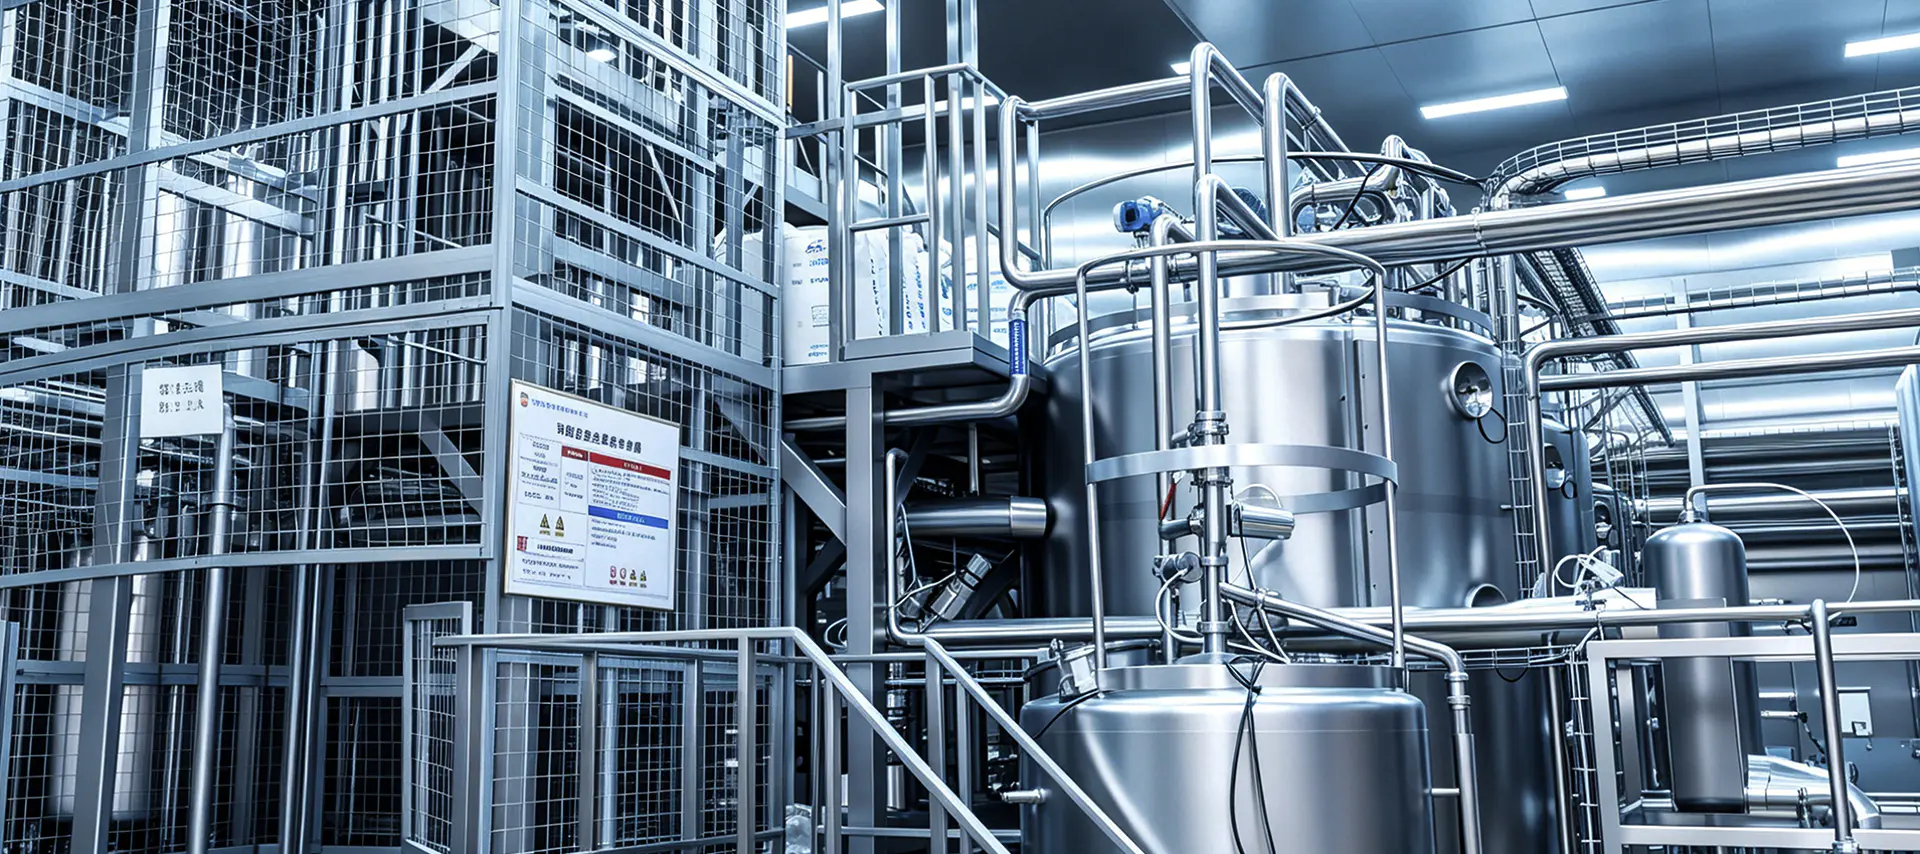
Naša výrobná linka na fermentáciu jogurtov je plne procesné, automatizované riešenie na výrobu nastaveného jogurtu, miešaného jogurtu, gréckeho jogurtu a ochutených probiotických nápojov. Počnúc príjmom surového mlieka a pasterizáciou cez precíznu fermentáciu s kontrolovanou teplotou, rýchle chladenie, aromatizáciu a hygienické plnenie je linka navrhnutá tak, aby poskytovala konzistentnú textúru, stabilnú kyslosť a aktívny počet probiotík v každej šarži. Linka, postavená z potravinárskeho SS 316L a riadená automatizáciou PLC, spĺňa normy GMP, CE a ISO 9001 a je konfigurovateľná pre kapacity od malých remeselných mliekarní až po veľkých výrobcov priemyselných jogurtov, ktorí vyrábajú desiatky tisíc litrov denne.
Technický list
| Parameter | Detail |
|---|---|
| Kapacita spracovania | 500 l/h – 20 000 l/h (dávkové alebo nepretržité) |
| Teplota pasterizácie | 85–95 °C, výdrž 15–30 minút (denaturácia srvátkového proteínu pre gélovú štruktúru) |
| Homogenizačný tlak | 150 – 200 barov (dvojstupňové) |
| Fermentačná teplota | 40–45 °C, regulovaná na 0,5 °C v opláštených nádržiach |
| Čas fermentácie | 4–8 hodín (nastavený jogurt); 3–5 hodín (miešanie, fermentácia v nádrži) |
| Štartovacia kultúra | L. bulgaricus S. thermophilus (štandard); ďalšie probiotické kmene voliteľné |
| Chladenie po fermentácii | Rýchle ochladenie na 4–8 °C na zastavenie mikrobiálnej aktivity |
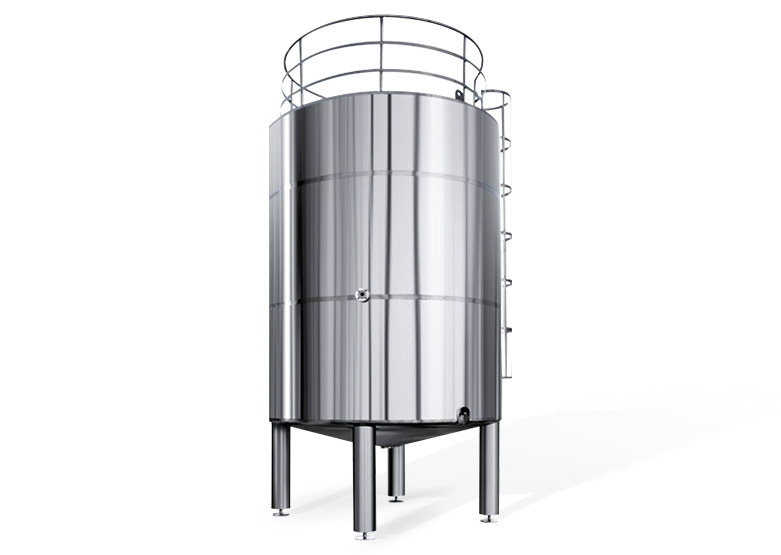
| Materiál fermentačnej nádrže | SS 316L, celoopláštený s izoláciou; CIP-schopný |
| Použiteľné produkty | Set jogurt, miešaný jogurt, grécky jogurt, ochutený jogurt, probiotické nápoje |
| Certifikácia | CE, ISO 9001, v súlade s GMP |
Kľúčové vlastnosti
- Presne opláštené fermentačné nádrže udržiavajú teplotu fermentácie v rozmedzí 0,5 °C, čím zaisťujú konzistentný vývoj kyslosti, gélovú štruktúru a počet aktívnych probiotík v každej dávke.
- Vyššia teplota pasterizácie (85–95 °C) denaturuje srvátkové bielkoviny, aby zlepšila telo jogurtu, znížila synerézu (oddeľovanie srvátky) a predĺžila trvanlivosť produktu – kľúčový rozdiel v procese od štandardnej pasterizácie mlieka.
- Sterilný systém dávkovania štartovacích kultúr vstrekuje odmerané množstvá živých bakteriálnych kultúr priamo do chladeného mlieka za aseptických podmienok, čím zabraňuje kontaminácii a zabezpečuje stabilnú kultiváciu jednu dávku po dávke.
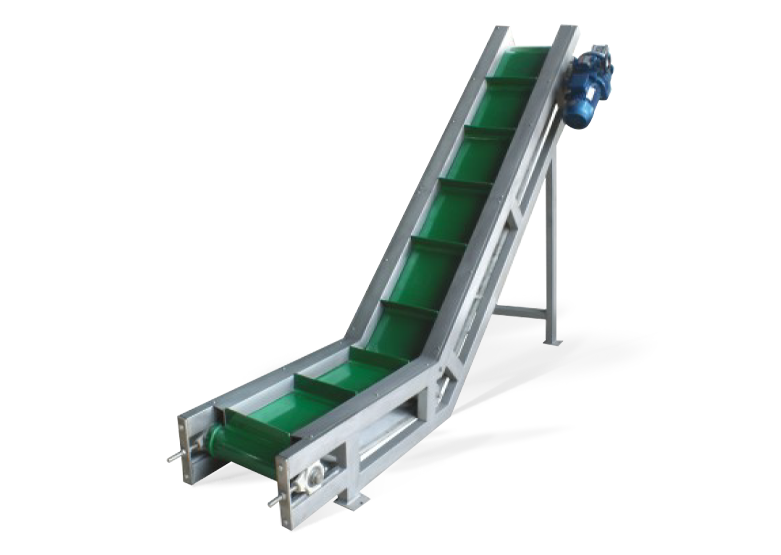
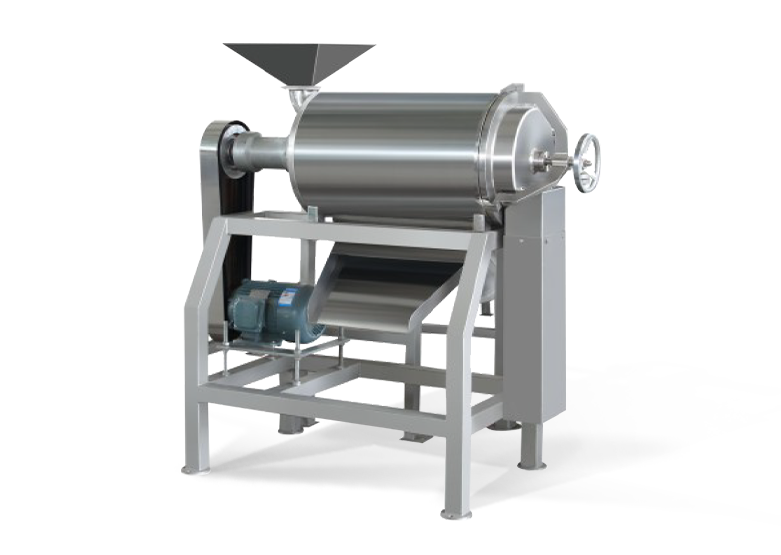
- Systém podávania ovocia po fermentácii a ochutenia pridáva ovocné prípravky, cukrové sirupy a prírodné príchute pred plnením, čím podporuje širokú škálu ochutených jogurtových SKU z jedného radu.
- Modulárna konfigurácia podporuje nastavený jogurt (kvasenie v konečnom balení) aj miešaný jogurt (kvasenie v nádrži pred plnením) na rovnakej základnej platforme.
Procesný tok
- Príjem a skladovanie surového mlieka: Surové mlieko je pri dodávke testované na kvalitu, filtrované, aby sa odstránili nečistoty, a schladené na 4°C v izolovaných skladovacích nádržiach SS 316L. Je overené, že obsah mliečnej sušiny je 11,2 % alebo viac – minimum požadované pre pevnú a stabilnú štruktúru jogurtového gélu.
- Štandardizácia a miešanie prísad: Hladiny tukov a bielkovín sú štandardizované podľa cieľov receptúry. Ďalšie sušené odstredené mlieko, cukor, stabilizátory (pektín, škrob) a prebiotická vláknina sa rozpustia a primiešajú do mliečneho základu za kontrolovaného miešania.
- Homogenizácia: Mlieko sa predhreje na 60 °C a homogenizuje pri 150–200 baroch prostredníctvom dvojstupňového vysokotlakového homogenizátora, aby sa rozbili tukové guľôčky, vytvoril sa hladký jednotný základ a zabránilo sa oddeleniu smotany počas predĺženej doby fermentácie.
- Vysokoteplotná pasterizácia: Mlieko sa zahreje na 85–95 °C a udržiava sa 15–30 minút. Táto zvýšená teplota nielenže ničí kaziace sa organizmy, ale aj denaturuje srvátkové bielkoviny – kritický krok, ktorý výrazne zlepšuje telo jogurtu, znižuje synerézu (oddeľovanie srvátky) a zvyšuje viskozitu.
- Chladenie a očkovanie: Pasterizované mlieko sa ochladí na 42–45 °C a do vychladeného mlieka sa asepticky dávkujú živé štartovacie kultúry (Lactobacillus bulgaricus a Streptococcus thermophilus plus voliteľné probiotické kmene) pomocou kalibrovaného sterilného dávkovacieho systému.
- Fermentácia: Naočkované mlieko sa uchováva v opláštených fermentačných nádržiach z nehrdzavejúcej ocele pri teplote 42 °C počas 4–8 hodín. Inline pH senzory monitorujú krivku acidifikácie; fermentácia sa zastaví ochladením, keď sa dosiahne cieľové pH 4,2–4,6.
- Chladenie, ochutenie a plnenie: Fermentovaný jogurt sa rýchlo ochladí na 4–8 °C, aby sa uzavrela textúra a probiotická aktivita. Ovocné prípravky, príchute alebo sladidlá sa pridávajú prostredníctvom inline dávkovacieho systému pred plnením produktu do pohárov, fliaš alebo vrecúšok za hygienických podmienok.
Konkurenčné výhody
- Konzistentná probiotická aktivita: Presná regulácia teploty fermentácie v rozmedzí 0,5 °C a rýchle blokovanie chladenia po fermentácii v počte aktívnych probiotík šaržu po šarži, čo podporuje funkčné zdravotné tvrdenia a spĺňa požiadavky CFU deklarované na etikete počas celej doby skladovateľnosti produktu.
- Flexibilita typu multi-jogurt: Sada jogurtov, miešaných jogurtov, jogurtových nápojov, jogurtov gréckeho typu (cedený) a ochutených probiotických nápojov je možné vyrábať na rovnakej platforme prepínaním medzi vopred uloženými programami receptúr PLC – maximalizácia šírky SKU z jedinej kapitálovej investície.
- Znížená syneréza: Kombinácia optimalizovaného homogenizačného tlaku a vysokoteplotnej pasterizácie (85–95 °C) výrazne znižuje separáciu srvátky v konečnom produkte, čím poskytuje konzistentne hustú, hladkú textúru, ktorá zvyšuje príťažlivosť pri skladovaní a znižuje sťažnosti spotrebiteľov.
- Rýchla integrácia chuti a ovocia: Inline podávač ovocia a presný systém dávkovania aróm eliminuje ručné dávkovanie, znižuje riziko krížovej kontaminácie a umožňuje rýchly prechod medzi rôznymi ochutenými SKU – od obyčajného jogurtu po varianty s jahodami, čučoriedkami alebo mangom – za menej ako 30 minút.
- Nízka pracovná náročnosť: Plná automatizácia PLC s automatickým CIP znižuje celkovú požiadavku na kvalifikovanú pracovnú silu na jedného alebo dvoch operátorov za zmenu, čím sa výrazne znižujú náklady na liter výroby v porovnaní s polomanuálnymi závodmi na spracovanie mlieka.